内容简介
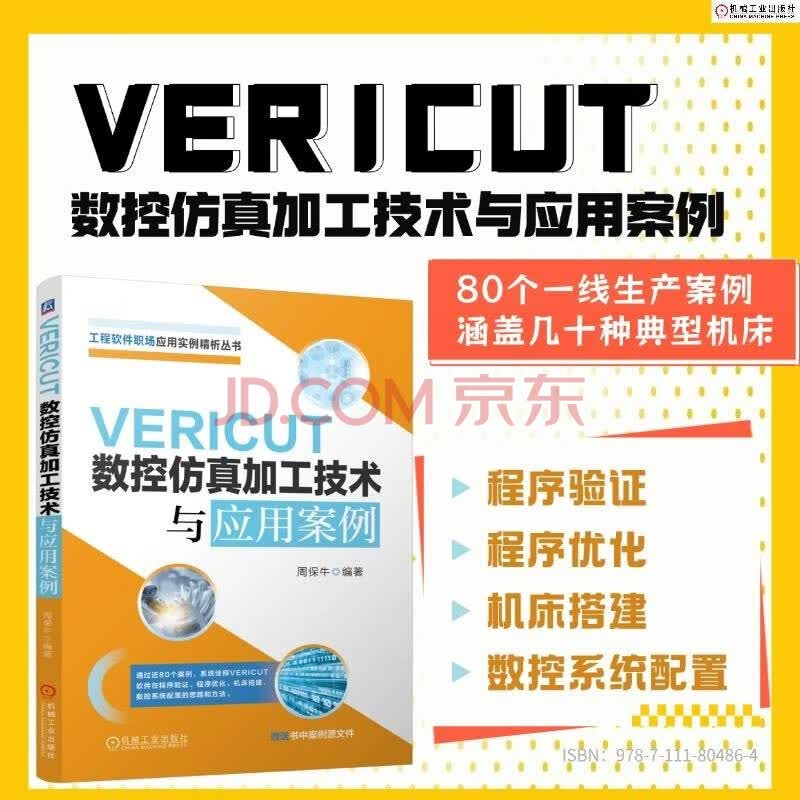
本书共 12 章、近 80 个案例,系统诠释 VERICUT(9.0.1/9.3 版本)软件在程序验证、程序优化、机床搭建及数控系统配置的思想和方法。内容覆盖两轴半卧式、三轴立式、转台四轴、双转台五轴、转台摆头五轴、双摆头五轴、非正交双转台五轴、非正交转台摆头五轴、非正交双摆头五轴加工中心,以及三轴和四轴动力刀架车铣复合机床、八轴五联动三主轴摆头双转台车铣复合加工中心、双刀架车床、车方机、排刀机等几十种典型机床,同时包含换刀、自定心卡盘、顶尖和防护门等自动辅助机构;配套或修改配置了FANUC 类(如华中、新代、精雕等)、SIEMENS 和 HEIDENHAIN 等典型数控系统;通过仿真检验修正了关键编程指令和综合项目复杂程序的正确性;借助 OptiPath、Force 和仅空走刀等全面优化程序,计算加工时间并呈现优化成果;此外,还对笔者已出版的《UG NX 后处理技术及实用案例》中专门设计的、具有宽泛工艺和程序等代表性的典型零件,开展了单工位、多工位、多种 G- 代码偏置、NXV 多工位智能化仿真加工验证等工作。为便于读者学 习,赠送书中案例源文件,请联系 QQ 获取。
本书可作为职业本科院校参考学习材料、企业的工程图书,是各级各类数字化制造人员的专业学习用书和参考收藏书籍。
前言/序言
本书秉持“理论联系实际有过程、目标兑现成果有技术、学习参考收藏有价值”和“入目乐学、入学则通”的理念编写而成。
在数控加工中,常会出现诸多问题:
? 程序有错,难以及时发现并修正。
? 数控系统种类过多、编程人员操作失误或疏忽大意,易引发隐性问题。
? CAN 软件系统本身存在缺陷。
? 后处理环节出现偏差。
? 工装及其他辅助设备干涉,刀具长度过短或过长,刀柄发生碰撞。
? 切削参数设置不合理。
? 不能准确获得零件加工时间,难以准确安排生产计划,耗材等也难以精准管控。
? 在线试切时间长、成本高,对操作人员技术水平要求高,试切件还难以保证加工质量。? 即使再高的机床操作技术水平,也难以做到长期万无一失。
? 严重影响智能化加工。
VERICUT 软件是美国 CGTECH 公司研发的一款可运行于 Windows 或 Unix 平台的开放式数控仿真加工软件。该软件自 1988 年开始推向市场以来,始终与世界先进制造技术保持同步,采用先进的三维显示及虚拟现实技术,可随时调用自带的几十种数控机床,也可以选配市面上绝大多数数控系统;更能灵活搭建定制化机床、配置专属数控功能,还可配置刀具、安装夹具和设置工件毛坯,导入自有程序进行仿真加工;特别能检测出数控加工程序可能存在的碰撞、干涉、多切、少切、过切、欠切、切削参数不合理等问题,还能针对性优化程序、提高效率。
? 可以选用软件自带的、配置完好的多种数控机床,满足使用需求。
? 可以搭建任意结构、任意规格的机床,可以配置任意类型数控系统,也可以全新制造数控仿真机床。
? 模拟含所有编程指令的代码程序、子程序、循环、跳转、变量、宏程序及刀位文件等,保证全面、有效地校验程序。
? 支持切削模型测量比对分析,为加工合格、优质产品提供质量数据支撑。
? 可优化程序,充分发挥机床、夹具、刀具的效能,防止超负荷工作,提高加工效率。
? 能随时输出过程中的毛坯模型,以备他用。
? 可链接 CAM 软件,配合实现真正的无纸化、智能化加工。
? 可优化切削参数,精准获取加工时间、提高加工效率,同时合理安排生产进度等。? 可输出工艺卡片、刀具清单、程序清单、夹具及机床等成套工艺文件,指导正常生产。
实践证明,VERICUT 仿真加工是事前控制零件加工质量、提高加工效率和杜绝工艺装备碰撞受损的成本最低且有效的管控措施,其仿真成果较 CAM 软件具有权威性。
VERICUT 仿真是一项综合性技术工作。全书使用的软件版本为 VERICUT 9.0.1/9.3、模型版本为 UG NX 12.0/DC 2512,共设置 12 章,详细介绍数控仿真加工零件的技术方法,以及近 80 个应用案例的具体实施和诠释分析。第 1 章介绍如何用案例学练基本操作与两轴半卧加多 G- 代码偏置加工蜗轮箱,第 2 章介绍如何用三轴加工中心刀具补偿仿真加工典型零件分析测量加工精度,第 3 章介绍如何搭建转台四轴铣床联动与多偏置定向加工,第 4章介绍 FANUC 系统双转台五轴加工中心仿真,第 5 章介绍如何搭建两种摆头五轴加工中心仿真加工,第 6 章介绍如何搭建非正交五轴加工中心仿真典型零件,第 7 章介绍如何设定控制系统,第 8 章介绍如何设计动力刀架三轴四轴车铣复合机床仿真加工,第 9 章介绍如何搭建八轴五联动三主轴摆头双转台车铣复合加工中心仿真加工,第 10 章介绍几种高效机床的搭建与仿真加工,第 11 章进行 VT 优化程序,第 12 章介绍 NXV 智能化仿真加工。VERICUT 不同版本的菜单和工具条变化不大,不需要过于纠结,学会一种版本后,其他都能触类旁通。
本书具有以下鲜明特点:
? 实用性强。按本书搭建的仿真机床,可当作模板使用;或稍作规格参数的修改后,即可用于实际机床。
? 机床类型多。本书选用或搭建了两轴半卧式、三轴和转台四轴加工中心,双转台、双摆头、摆头转台正交和非正交五轴加工中心、动力刀架三轴和四轴车铣复合机床、八轴五联动三主轴摆头双转台车铣复合加工中心、排刀刀架数控车床、车方刀架数控车床、双动力刀架数控车床,以及自定义自动卡盘、自动顶尖、自动中心架和铣削动力头等十几种典型主体结构机床或附件,覆盖绝大多数的主流机床结构类型。
? 数控系统种类全面。书中使用了 FANUC、西门子、海德汉、华中、mc_millturn_control 系统等,读者稍作适当修改后,几乎能覆盖现有的各种数控系统。
? G- 代码偏置设定详尽。针对同一种系统的数控机床,可用“从到”和“输入偏置”两种定位方法设定 G- 代码偏置。特别对“平移到位置”“计算相对位置”和“额外的偏置”设定进行了具体应用,并比对实际机床对刀方法,彻底解决各类机床的 G- 代码偏置对刀问题。
? 刀具补偿设定细致。根据程序中的刀具长度补偿代码、刀具半径补偿代码,结合刀位点与工件轮廓轨迹程序数据或刀具中心轨迹程序数据、刀位码、工艺等需求配置刀具,设定编程方式和刀具半径补偿方式,保证与实际机床相同。
? 仿真加工验证充分。案例中涵盖 RTCP/RPCP 刀尖跟踪真假五轴、5_axis 联动和3+2_axis 定向加工、顺序与随机换刀、单工位与多工位加工、单工件坐标系与多工件坐标系应用,以及各种系统的高级编程指令(包括坐标变换)等,保证仿真验证全面、充分。
? 程序优化方法多。全面介绍 OptiPath、Force 和仅空走刀等所有优化程序方式,通过合理设定切削参数精准计算加工时间,优化提高加工效率。
? 实现 NXV 多工序智能化仿真加工。详细介绍与 UG NX 的连接及接口设计,最终实现 NXV 多工序智能化仿真加工。
? 点面结合、相得益彰。每个完整的仿真项目均具备清晰的思路、方案、步骤,工艺与技术。“点”上有知识、有技能,助推“面”上整体项目更加完善、更具有通用性与参考价值。
为便于读者学习,赠送书中案例源文件,请联系 QQ获取。
本书可作为职业本科院校参考学习材料、社会培训教材,本书有理念、有思路,理论联系实践有过程、有梯度,目标导向明确且成果丰富,也便于自学;作为企业工程技术人员的专业学习用书或参考资料,本书有方案、有技术、有方法、有步骤,目标有方向、成果有价值,拓宽可参考。
由于数控机床的持续发展、数控系统功能的不断完善和增加、软件的不断升级、数控加工技术的不断提高,加之编写时间仓促、限于作者水平等,书中难免存在不妥和错误之处,恳请读者提出宝贵意见,共同打造高水平、高质量的学习参考书籍,为祖国的繁荣昌盛添砖加瓦。谢谢!
作者
2026 年 2 月