内容简介
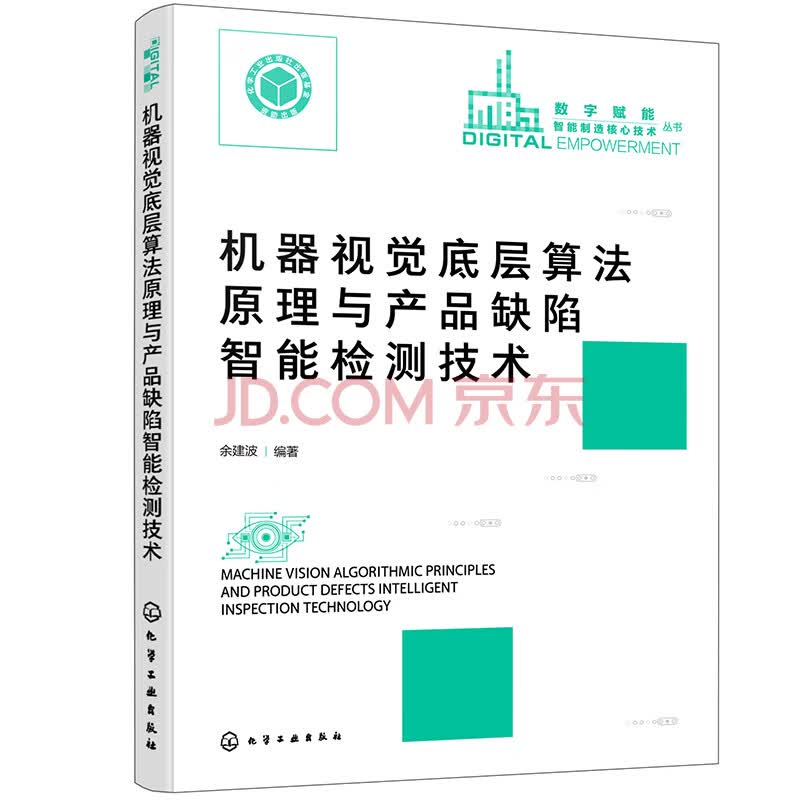
本书以工业实际应用为导向,系统阐述基于机器视觉与人工智能的产品表面缺陷检测技术,涵盖从图像采集、特征提取、缺陷识别到系统开发的全流程。内容融合传统图像处理与深度学习等先进方法,结合刀具磨损、钢铁表面、晶圆缺陷等多个典型工业场景,提供具有实践指导意义的解决方案。
本书可供从事智能制造、机器视觉、质量检测等领域的科研和技术人员参考,也可作为高等院校计算机视觉技术与应用、机械工程等相关专业的教材。
目录
第1章 概述 001
1.1 机器视觉驱动的产品检测技术 002
1.2 产品缺陷检测技术发展现状 006
1.2.1 机器视觉的研究现状 007
1.2.2 基于机器视觉的产品表面缺陷检测研究现状 008
1.2.3 基于深度学习的产品表面缺陷检测研究现状 010
1.2.4 研究现状总结 015
参考文献 016
第2章 基于机器视觉的产品缺陷检测系统 022
2.1 系统需求分析 023
2.2 机器视觉测量系统设计 023
2.2.1 机器视觉测量系统 024
2.2.2 视觉测量系统结构 025
2.3 视觉测量硬件系统设计 026
2.3.1 载物台系统设计 027
2.3.2 照明系统设计 027
2.3.3 图像传感器系统设计 029
2.4 视觉测量软件系统设计 030
2.4.1 软件设计架构 030
2.4.2 软件系统结构 030
2.4.3 软件系统开发平台及工具 031
2.4.4 软件系统功能及主界面 033
第3章 特征提取与选择技术 035
3.1 典型特征提取方法 036
3.1.1 主成分分析 037
3.1.2 独立主元分析 037
3.1.3 线性判别分析 038
3.2 基于流形学习的特征提取与选择技术 038
3.2.1 拉普拉斯特征映射算法 040
3.2.2 局部保持投影算法 041
3.2.3 局部和非局部保持投影和基于监督学习的局部和非局部保持投影 042
3.2.4 局部/ 非局部线性判别分析算法 044
3.3 二维联合局部和非局部判别分析方法 048
3.3.1 局部/ 非局部线性判别分析算法 048
3.3.2 二维联合局部/ 非局部线性判别分析算法 049
3.3.3 DJLNDA 与2DPCA,2DLDA,2DLPP 之间的关系 053
3.3.4 2DJLNDA 实验分析 055
3.4 基于2DJLNDA 的深度学习算法研究 058
3.4.1 自动编码器 059
3.4.2 降噪自动编码器 059
3.4.3 堆叠降噪自编码器 061
3.4.4 2DJLNDA 和堆叠降噪自编码器的特征提取算法 062
3.5 基于特征提取算法的晶圆表面缺陷类型识别 063
3.5.1 晶圆数据介绍 063
3.5.2 基于2DJLNDA 算法的晶圆表面缺陷类型识别 064
3.5.3 基于2DJLNDA 和SDAE 的晶圆表面缺陷类型识别 065
参考文献 066
第4章 基于机器视觉的加工刀具磨损量在线测量 069
4.1 刀具磨损 070
4.2 加工刀具磨损检测与测量算法 071
4.2.1 图像预处理 072
4.2.2 基于LoG 算子的Otsu 分割与多重形态学组合的梯度边缘提取 073
4.2.3 基于高斯金字塔加速的图像配准与最大连通域提取 074
4.2.4 亚像素边缘检测与基于软k 段主曲线算法的磨损区域拟合 075
4.3 实验与结果分析 077
4.3.1 实验装置 077
4.3.2 基于显微镜的人工缺陷测量实验 078
4.3.3 基于机器视觉的刀具磨损测量实验 080
参考文献 085
第5章 基于机器视觉的机械零部件尺寸质量检测 088
5.1 齿轮图像处理算法 089
5.1.1 齿轮图像预处理 089
5.1.2 齿轮图像分割及形态学操作 092
5.1.3 齿轮图像边缘提取 093
5.2 齿轮尺寸参数测量方法 094
5.2.1 齿轮中心点定位 094
5.2.2 齿顶圆半径与齿根圆半径测量 095
5.2.3 确定齿数、模数、齿距及分度圆半径 096
5.3 实验与结果分析 097
5.3.1 实验结果 097
5.3.2 软件系统齿轮尺寸测量功能模块 098
参考文献 099
第6章 基于堆叠卷积稀疏降噪自编码网络模型的
产品表面缺陷探测与识别 100
6.1 产品表面缺陷模式 101
6.2 基于堆叠卷积稀疏降噪自编码网络模型的产品表面缺陷识别 102
6.2.1 产品表面缺陷识别 102
6.2.2 堆叠卷积降噪自编码网络 102
6.2.3 产品表面缺陷识别方案 105
6.3 实验与结果分析 106
6.3.1 仿真数据实验与分析 106
6.3.2 工业案例分析 110
参考文献 113
第7章 基于特征与标签联合对抗的晶圆缺陷模式自适应识别 115
7.1 基于深度卷积神经网络的迁移学习 116
7.2 基于半监督深度迁移学习的晶圆缺陷模式自适应识别 117
7.2.1 基于特征和标签联合对抗的深度迁移学习网络模型 118
7.2.2 晶圆缺陷模式自适应识别方案 121
7.3 实验与结果分析 122
7.3.1 晶圆图像数据 122
7.3.2 晶圆缺陷模式识别 123
7.3.3 晶圆部分缺陷模式自适应识别 127
参考文献 128
第8章 基于轻量化网络的产品表面缺陷识别 129
8.1 轻量化网络原理 130
8.1.1 深度可分离卷积 130
8.1.2 通道信息交互 131
8.1.3 特征重标定 132
8.2 MacroNet 134
8.2.1 MicroNet 134
8.2.2 MacroNet 框架 135
8.3 基于MacroNet 的产品表面缺陷识别方案 137
8.4 实验与结果分析 138
8.4.1 仿真数据实验与分析 138
8.4.2 工业案例分析 140
参考文献 141
第9章 基于深度学习的钢铁表面缺陷有锚检测方法 143
9.1 单阶段检测器 144
9.1.1 神经网络结构 144
9.1.2 分类损失函数 146
9.1.3 特征融合 147
9.2 基于通道注意力和自适应空间特征融合的单阶段检测器 148
9.2.1 锚框配置优化 149
9.2.2 通道注意力机制模块 150
9.2.3 空间自适应特征融合 152
9.3 基于有锚单阶段检测器的产品表面缺陷检测方案 154
9.4 实验与结果分析 155
9.4.1 实验平台和参数设置 155
9.4.2 对比实验 158
9.4.3 消融实验 161
参考文献 164
第10章 基于深度学习的钢铁表面缺陷无锚检测方法 166
10.1 目标检测模型 167
10.1.1 有锚目标检测网络 168
10.1.2 无锚目标检测网络 168
10.2 单阶段全连接卷积网络 169
10.3 双向特征融合网络 172
10.3.1 横向融合网络 173
10.3.2 特征聚集网络 173
10.3.3 特征分散网络 174
10.4 回归损失函数 175
10.5 基于无锚检测模型的钢铁表面缺陷检测系统 177
10.6 实验与结果分析 177
10.6.1 性能评价指标 178
10.6.2 实验参数设置 179
10.6.3 对比实验 180
10.6.4 消融实验 183
参考文献 185
第11章 基于自适应关键点定位网络的印制电路板缺陷检测 187
11.1 印制电路板缺陷检测 188
11.2 自适应关键点定位网络 189
11.2.1 基于残差金字塔热映射网络的特征提取网络 191
11.2.2 关键点定位网络 192
11.3 基于自适应关键点定位网络的印制电路板表面缺陷检测结果 193
11.3.1 PCB-Master 数据集 193
11.3.2 基于自适应关键点定位网络的缺陷实验结果与分析 194
11.3.3 模型性能评估 196
11.3.4 消融实验 197
11.3.5 AT-RPN 损失函数评估 198
11.3.6 基于Deep PCB-Master 数据集的缺陷检测 198
参考文献 200
第12章 基于自适应全局定位网络的带钢表面缺陷检测 201
12.1 带钢表面缺陷检测问题 202
12.2 基于卷积神经网络的产品表面缺陷检测模型结构设计 203
12.2.1 基于单阶段网络的目标检测模型结构设计 203
12.2.2 基于双阶段网络的目标检测模型结构设计 206
12.2.3 锚框优化下的缺陷检测模型结构设计 210
12.3 自适应全局定位网络研究 212
12.3.1 基于残差金字塔网络的特征提取网络 214
12.3.2 基于自适应树状候选框提取模块 215
12.3.3 RoI 池化与RoIAlign 池化 222
12.3.4 基于锚优化的全局定位网络 223
12.4 基于AGLNet 的带钢缺陷检测实验结果 226
12.4.1 实验环境和评估标准 226
12.4.2 NEU-DET 带钢表面缺陷数据集 227
12.4.3 带钢缺陷检测结果分析 227
12.4.4 检测模型性能评估 230
12.4.5 消融实验 230
12.4.6 anchor 优化下的AT-RPN 效果评估 231
参考文献 235
第13章 基于机器视觉与深度学习的产品缺陷检测系统 236
13.1 软件概况 237
13.1.1 软件主要功能 237
13.1.2 软件运行环境 238
13.1.3 源程序语言版本及源程序量 238
13.1.4 软件设计 239
13.1.5 系统软件架构设计 239
13.2 操作指南 241
13.2.1 系统软件结构 241
13.2.2 缺陷检测算法工具箱 242
13.3 系统业务流程与功能 243
13.3.1 深度学习驱动的产品表面缺陷检测系统首页 243
13.3.2 数据集管理 244
13.3.3 数据标注 245
13.3.4 图像标定 248
13.3.5 模型管理 248
13.3.6 晶圆缺陷检测 249
13.3.7 PCB 缺陷检测 251
13.3.8 钢铁缺陷检测 254
13.3.9 磁瓦缺陷语义分割检测 256
13.3.10 工业电子器件缺陷语义分割检测 257
13.3.11 自适应语义分割训练模块 260
13.3.12 检测记录查看 260
前言/序言
随着“中国制造2025”等一系列政策的颁布,我国制造业朝着高精度、高可靠性、零缺陷和智能化的方向快速发展。快速、稳定、高精度的产品表面缺陷的检测与识别是产品制造的重要一环,同时产品表面质量的好坏是判定一个产品是否满足质量要求的重要依据。产品表面出现缺陷会带来严重的影响,主要表现在两个方面:①产品表面缺陷会使工件满足不了工艺要求,例如刀具表面会出现划痕、裂纹、凸起和凹陷等瑕疵,金属板表面会出现划痕、凸起等缺陷,这些表面有缺陷的产品会影响产品的后续加工,或者是对其他产品造成缺陷;②产品表面的划痕、空洞、污点等缺陷会影响产品美观等,降低了产品的品质和价格,例如手表后盖表面出现凸起、裂纹、划痕等缺陷。因此,在产品后续加工和出厂之前,企业需要对产品重要的表面进行质量检测。产品表面缺陷检测与识别是确保工件满足工艺要求的重要环节,决定工件是否能够继续深加工,或者是否能安全可靠地使用,因此企业为了满足客户需求,会对产品表面质量进行严格检测。
机器视觉被美国机器人工业协会定义为“通过光学装置和非接触传感器自动地接收和处理一个真实物体的图像,以获得所需信息或用于控制机器人运动的装置”。它被广泛应用在多个领域中,如光学字符识别(OCR)、人脸检测等。机器视觉系统集成了光学采集信号的高精度和非接触、计算机的高存储和处理速度快等特点,并利用图形图像学以及机器学习等方法对采集到的信号进行快速、稳定的处理,从而被广泛地应用在工业和服务业领域中。
由于产品表面缺陷处于产品外部,工业相机通过光的反射或投射将产品表面的信息传递到图像处理中心,通过对图像进行处理实现产品表面缺陷的检测,因此机器视觉也被应用在表面缺陷检测的领域中。机器视觉在产品表面缺陷检测与识别技术中的应用,不但解决了传统由于人的因素产生的问题,而且使产品表面缺陷的实时检测成为可能,同时也降低了工件检测的成本。随着机器视觉的发展、图像采集系统成本的降低以及计算机存储和计算能力的提高,越来越多的企业选择机器视觉进行产品表面缺陷的检测与识别。
本书以机器视觉技术为基础,以产品制造过程质量控制和产品运行过程的缺陷检测为对象,全面地阐述了产品表面缺陷智能检测中的特征提取、异常探测、故障识别、在线测量、缺陷检测等方法。
全书共13章,囊括基于人工智能与机器视觉的产品表面缺陷检测的全过程以及具体的工程应用实例。第1章介绍了产品缺陷检测的发展历史及其智能检测系统开发关键技术;第2章对基于机器视觉的产品缺陷检测系统进行了研究;第3章对产品表面缺陷特征提取方法进行了介绍;第4章介绍了基于机器视觉的加工刀具磨损量在线测量方法;第5章研究了基于机器视觉的机械零部件尺寸质量检测技术;第6章介绍了基于堆叠卷积稀疏降噪自编码网络模型的产品表面缺陷探测与识别方法;第7章对基于特征与标签联合对抗的晶圆缺陷模式自适应识别方法进行了研究;第8章介绍了基于轻量化网络的产品表面缺陷识别方法;第9章对基于深度学习的钢铁表面缺陷有锚检测方法进行了研究;第10章介绍了基于深度学习的钢铁表面缺陷无锚检测方法;第11章介绍了基于自适应关键点定位网络的印制电路板缺陷检测技术;第12章介绍了基于自适应全局定位网络的带钢表面缺陷检测技术;第13章介绍了基于机器视觉与深度学习的产品缺陷检测系统。
本书既有理论上的详细阐述,也有具体的仿真案例与应用实例分析,力求使广大读者更容易理解质量智能控制技术。希望本书的出版可以对从事产品表面缺陷检测和质量控制的科研工作者、相关专业学生具有很好的参考价值。
本书由余建波编著,王延舒参与编写了第1、11、12章,程训参与编写了第1、9、10章,周俊杰参与编写了第2、4、5章,刘海强参与编写了第3章,郑小云参与编写了第6章,刘珈彤参与编写了第7、8章,赵理想参与编写了第13章,同时感谢其他参与本书编写的研究生们。
我们由衷地感谢国家自然科学基金委员会在基金方面的多项资助,同时也感谢学术界同仁对我们工作的支持与帮助。
由于作者水平有限,再加上时间仓促,书中不妥之处难以避免,希望广大读者给予批评指正。
编著者