内容简介
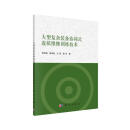
本书系统地介绍了3D打印在铸造砂型领域的应用技术。主要内容包括铸造技术与砂型铸造、3D打印技术及其在铸造领域的应用、砂型3D打印用材料、砂型3D打印设备、砂型3D打印软件、砂型3D打印设计与案例、砂型3D打印质量控制、砂型3D打印智能工厂、砂型3D打印技术展望。本书围绕铸造砂型3D打印技术展开,理论分析与生产实践相结合,内容全面,实用性强,有助于读者深入理解并掌握铸造砂型3D打印核心技术,为推动我国铸造行业的数字化转型升级与智能化创新发展提供理论支撑与实践路径。
本书可供铸造行业的技术人员、管理人员,以及相关领域的研究人员使用,也可供相关专业的在校师生参考。
目录
前言
第1章铸造技术与砂型铸造1
1.1铸造技术概述1
1.2砂型铸造3
1.3型砂与原砂4
1.3.1硅砂4
1.3.2特种砂6
1.4铸造黏结剂7
1.4.1无机黏结剂7
1.4.2有机黏结剂8
1.4.3特种黏结剂9
第2章3D打印技术及其在铸造领域的应用10
2.13D打印技术10
2.1.1立体光固化技术10
2.1.2选区激光烧结技术11
2.1.3熔融沉积成形技术12
2.1.4黏结剂喷射技术13
2.2黏结剂喷射技术在砂型铸造领域的应用14
2.2.1打印砂型应用案例14
2.2.2黏结剂喷射技术打印砂型的意义15
第3章砂型3D打印用材料18
3.1概述18
3.2砂型3D打印用砂19
3.3砂型3D打印用呋喃系液料20
3.3.1呋喃树脂20
3.3.2呋喃树脂配套固化剂22
3.3.3呋喃树脂配套清洗剂23
3.4砂型3D打印用酚醛系液料23
3.4.1酚醛树脂23
3.4.2酚醛树脂配套固化剂25
3.5砂型3D打印用无机液料27
3.5.1无机黏结剂27
3.5.2无机黏结剂配套固化剂27
第4章砂型3D打印设备29
4.1砂型3D打印设备发展概况29
4.2砂型3D打印设备30
4.2.1供砂系统30
4.2.2铺砂系统32
4.2.3供液系统36
4.2.4打印系统37
4.2.5举升系统44
第5章砂型3D打印软件47
5.1砂型3D打印软件系统框架47
5.2设计建模47
5.2.1设计建模原理47
5.2.2三维模型文件格式48
5.2.3STL文件格式48
5.2.4STL模型常见错误49
5.3布图切片50
5.3.1模型摆放50
5.3.2模型切片51
5.3.3切片数据输出51
5.4打印控制系统52
5.4.1软件介绍52
5.4.2打印控制数据解析功能53
5.4.3打印控制喷射系统功能53
5.4.4打印控制运动系统功能53
5.4.5打印控制知识专家库功能54
5.4.6打印控制信息安全54
第6章砂型3D打印设计与案例56
6.1砂型设计原则56
6.1.1砂型分型方式56
6.1.2砂型吃砂量设计58
6.1.3砂型结构设计59
6.1.4辅助设计要点61
6.2砂型3D打印在铸铁领域应用案例66
6.2.1发动机缸盖66
6.2.2柴油机机体铸件72
6.3砂型3D打印在铸钢领域应用案例77
6.3.1泵体77
6.3.2进气壳体81
6.4砂型3D打印在铸铝领域应用案例86
第7章砂型3D打印质量控制92
7.1砂型精度的影响因素及控制方法92
7.1.1机械运动精度93
7.1.2分辨率95
7.1.3布图方向95
7.2砂型表面质量的影响因素及控制方法97
7.2.1表面粗糙度97
7.2.2推砂97
7.2.3拉砂98
7.2.4打印头喷射异常99
7.2.5砂型表面质量对铸件的影响100
7.3砂型强度的影响因素及控制方法101
7.3.1黏结剂加入比例101
7.3.2固化剂加入比例102
7.3.3硬化时间102
7.4砂型密度的影响因素及控制方法103
7.4.1铺砂器振动频率103
7.4.2刮砂板角度103
7.4.3原砂类型103
7.4.4铺砂器速度104
7.4.5下砂口间隙104
7.4.6固化剂加入量104
7.5砂型发气量的影响因素及控制方法104
7.5.1黏结剂加入比例105
7.5.2复用砂使用次数106
7.5.3阻燃剂等添加物106
7.6环境温度与湿度对砂型质量的影响及控制方法107
7.6.1湿度的影响107
7.6.2温度的影响107
7.6.3环境温度与湿度控制108
第8章砂型3D打印智能工厂109
8.1智能工厂解决方案109
8.1.1智能工厂规划设计解决方案110
8.1.2智能装备解决方案111
8.1.3数据采集解决方案112
8.1.4工业软件解决方案113
8.1.5数字化管理解决方案115
8.1.6多端协同解决方案117
8.2铸造智能工厂典型案例118
8.2.1宁夏银川铸造3D打印智能工厂118
8.2.2山东烟台铸造3D打印智能工厂121
8.2.3福建泉州铸造3D打印智能工厂129
8.2.4传统铸造工厂的3D+智能化改造137
第9章砂型3D打印技术展望142
9.13D打印全产业链协同发展趋势143
9.1.1上游产业链:核心零部件、配套软件双向发力143
9.1.2中游产业链:设备迭代与材料创新双轮驱动144
9.1.3下游产业链:3D打印服务升级与产业化应用深度渗透145
9.23D+工艺技术创新趋势——砂型3D打印与传统铸造工艺融合创新146
9.2.1制型工艺融合:无模打印与传统造型互补创新146
9.2.2浇注工艺融合:打印砂型与传统浇注体系适配创新147
9.2.3后处理工艺融合:打印铸件与传统清理工艺协同创新147
9.2.4工艺设计融合:仿真优化与传统经验结合创新147
9.3“三+一×”赋能3D铸造及零部件制造智能工厂趋势148
9.3.1AI+:人工智能全域赋能148
9.3.23D+:数字建模与增材制造深度融合148
9.3.3机器人+:自动化装备全域替代149
9.3.4数据要素×:全域数据流转149
9.3.5一体化智能产线:全流程柔性集成149
9.3.6场景化定制落地:覆盖全行业铸造应用149
9.4砂型3D打印发展趋势综合研判150
参考文献151
前言/序言
党的二十大报告提出“推动制造业高端化、智能化、绿色化发展”。作为一类极具重要性的高端智能制造技术,增材制造(又称3D打印)已被纳入国家重点发展领域的规划中。建立实体经济、科技创新、现代服务、产业集群协同发展的增材制造全产业链体系,将推动“中国制造”向“中国智造”迈进。
在众多3D打印技术中,黏结剂喷射成形技术具有成形速度快、成形材料价格低等特点,且成形过程不需要支撑,多余颗粒材料去除方便,特别适合于复杂砂型结构的制备,能够与传统砂型铸造结合并实现金属铸件的高效率规模化生产。传统的砂型铸造流程一般是:铸件设计→工艺分析→模样制作→工装夹具制造→砂型制备→合金浇注→铸件清理。而使用黏结剂喷射成形技术后,流程就缩减为铸件设计→工艺分析→砂型3D打印→合金浇注→铸件清理,原本往往需要一个月的铸件生产过程在几天之内就可以完成,大大缩短了生产周期,并且显著降低了人力成本消耗。3D打印技术在铸造领域的产业化应用,对我国铸造行业的转型升级、铸造工序智能化以及未来铸造智能工厂的建设,具有变革性的意义。
共享集团股份有限公司(简称共享集团)自2012年启动砂型3D打印技术研究以来,始终以探索者和实践者的姿态,在铸造行业数字化升级的道路上稳步前行。共享集团先后攻克了3D打印材料、工艺、软件、设备及集成等技术难题,研制出我国第一台大尺寸高效率工业级铸造砂型3D打印设备(目前已累计研制出150~4000mm十余款铸造砂型3D打印设备),实现了铸造砂型3D打印产业化应用。
共享集团具备3D打印+机器人等智能装备的制造和配套能力及软件开发集成能力,将作业环境革新为无起重机、无模样、无重体力劳动、无废砂、无温差(恒温)的绿色智能生产场景,彻底颠覆了以手工为主的多品种、小批量砂型铸造生产模式。
作为国内较早布局砂型3D打印技术的企业,共享集团在装备研发、工艺数据库建设等方面积累了一定经验。通过本书编撰,旨在以开放姿态系统梳理十几年来的技术心得与应用案例,既包含成功经验,也不避讳走过的弯路。书中翔实记录的工艺参数优化方法、产线规划教训等内容,凝聚着共享集团研发团队与产线工人的集体智慧,期望能为行业同仁提供参考,共同推进铸造产业的高质量发展。我们深信,唯有行业整体进步,方能实现真正的共享共赢。
为了叙述方便,避免与铸造质量(表示优劣程度)混用引起歧义,又鉴于GB/T 11351—2017的标准名称为《铸件重量公差》,本书使用了“重量”这一术语。
本书由彭凡、刘轶、周志军担任主编,王猛、王敏、何捷军、刘国强担任副主编,参编人员还有:剡秀秀、虎成、杨磊、杨国梁、张颖、马睿、张龙江、曹继伟、杜银学、王军伟、温海龙、白明、周子翔、黄部东、任建玺、麦恒嘉、冯金、闫科、马永军、王龙、田学智、常涛、丁爱红、邢金龙。书稿内容的整理工作由王敏、剡秀秀完成。
鉴于作者水平有限,书中难免有疏漏和不妥之处,敬请读者批评指正。
作者