内容简介
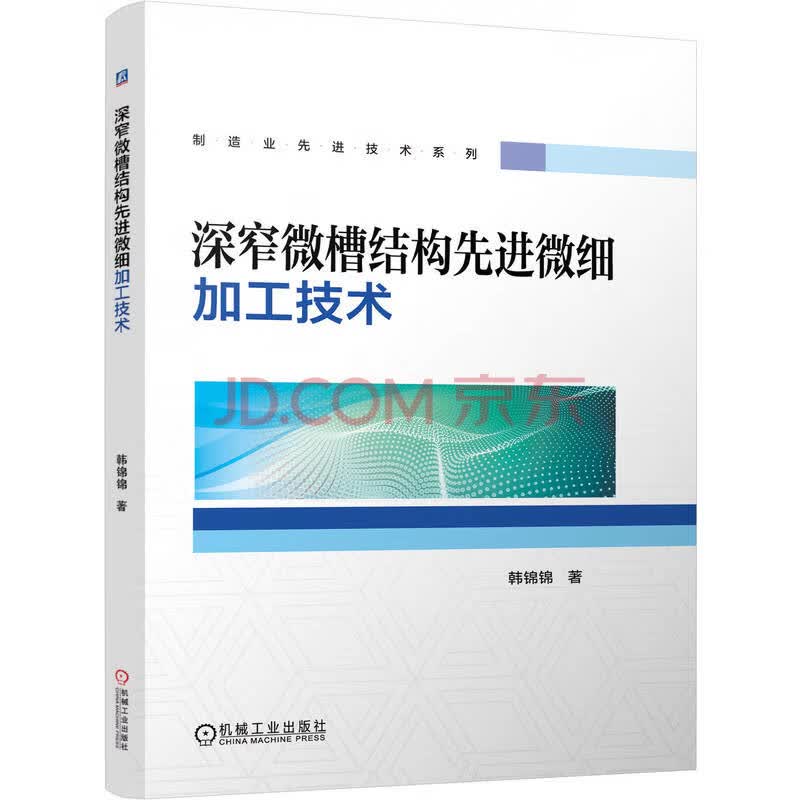
本书系统阐述了面向高深宽比微槽结构的高精度、高质量加工理论与技术体系。首先围绕“刀具设计—制备工艺—加工机理—工艺优化”主线,提出了非对称六边形单刃大长径比聚晶金刚石(PCD)微细铣刀新构型,建立了刚度模型与激光磨削组合制备工艺,实现了刃径为04mm、长径比达325、刃口圆弧半径为25μm高锋利刀具的稳定制备。在加工机理层面,结合最小切削厚度效应,揭示了无氧铜微槽切屑形成、表面生成与毛刺演化规律,完成了多周期无氧铜深窄微槽的高一致性加工。在工艺层面,针对陶瓷微槽,首次提出了“水射流激光增强微细铣削”工艺,相比单纯微细铣削可减少80%以上的微细铣削加工余量,由此成功制备出深宽比达33、面粗糙度Sa<05μm的高质量氮化硅陶瓷微槽,刀具寿命延长2倍以上。本书为航空航天、太赫兹器件、生物医疗等领域的微细制造提供了理论支撑与工艺解决方案。
本书适合高等工科院校机械工程、制造工程、材料加工等相关专业的教师、本科生与研究生阅读,也可供微细加工、精密制造等领域的技术人员与工程师参考。
目录
前言
第1篇深窄微槽结构加工概述
第1章绪论2
11引言2
12深窄微槽结构加工技术现状5
121电加工技术5
122高速磨削加工技术7
123微细磨料水射流加工技术8
124激光微细加工技术9
125水辅助激光加工技术10
126微细铣削加工技术12
13激光与机械复合加工技术的提出与发展19
14目前深窄微槽加工存在的问题22
第2篇无氧铜深窄微槽结构的微细铣削加工技术
第2章大长径比PCD微细铣刀设计与制备技术24
21引言24
22大长径比PCD微细铣刀结构设计与特性分析24
221几何结构设计24
222刚度特性分析25
23大长径比PCD微细铣刀静力学特性影响因素28
231仿真方案与模型建立28
232长径比对应力应变特性的影响30
233径向/切向载荷对应力应变特性的影响31
234铣削参数对应力应变特性的影响33
24大长径比PCD微细铣刀组合制备技术36
241组合制备总体方案36
242激光成形技术37
243精密磨削技术38
244大长径比PCD微细铣刀的制备流程与结果40
25本章小结44
第3章无氧铜微槽微细铣削加工切屑形成与微毛刺45
31引言45
32微细铣削中切屑产生判断准则45
33基于有限元仿真的无氧铜微细铣削最小切削厚度确定47
331仿真模型建立与参数设置47
332最小切削厚度确定48
34微细铣削深窄微槽的试验平台及方案49
35微细铣削深窄微槽的切屑形成试验50
351微细铣削加工表面与切屑形成过程50
352铣削参数对切屑形态的影响51
353铣削路程对切屑形态的影响54
36基于最小切削厚度效应的深窄微槽侧壁质量56
361深窄微槽的侧壁表面生成56
362深窄微槽侧壁质量57
37本章小结59
第4章无氧铜深窄微槽微细铣削加工表面质量60
41引言60
42铣削参数对槽底表面状态的影响60
421深窄微槽槽底表面状态的表征60
422每齿进给量与刃口圆弧半径比值对表面状态的影响62
423轴向切削深度对表面状态的影响64
43微细铣削深窄微槽的毛刺形成66
431微毛刺形成的因素影响66
432深窄微槽毛刺形成68
44深窄微槽槽底表面形貌69
441基于尺寸效应的微槽槽底表面形貌69
442微细铣削深窄微槽表面形貌72
45本章小结73
第5章大长径比PCD微细铣刀磨损机理74
51引言74
52深窄微槽加工时微细铣刀磨损机理分析74
521微细铣刀磨损表征方法74
522微细铣刀磨损机理分析75
53刀具磨损对微铣削力、微槽加工精度及毛刺形成的影响78
531微细铣刀磨损对微铣削力的影响78
532微细铣刀磨损对深窄微槽加工精度的影响79
533微细铣刀磨损对微毛刺形成的影响80
54深窄微槽结构的微细铣削加工81
541整体加工方案的形成81
542多周期无氧铜深窄微槽加工方案的制定82
543多周期无氧铜深窄微槽的加工结果83
55本章小结86
第3篇陶瓷微结构水射流激光增强微细铣削加工
第6章大深宽比陶瓷微结构水射流激光加工质量88
61引言88
62陶瓷微结构水射流辅助激光理论88
621激光和陶瓷固体材料的相互作用88
622激光与水之间的作用90
63水射流冲击的数值模拟与优化92
631水射流冷却作用分析92
632水射流冲击作用分析93
633水射流模型建立93
634仿真结果分析94
64大深宽比陶瓷微结构加工质量对比96
641碳化硅陶瓷加工质量分析96
642氮化硅陶瓷加工质量分析99
643氧化锆陶瓷加工质量分析103
65激光水射流参数对大深宽比微结构轮廓特征的影响109
651碳化硅陶瓷109
652氮化硅陶瓷114
66本章小结122
第7章大深宽比陶瓷微结构水射流激光辅助微细铣削加工123
71引言123
72氮化硅陶瓷微结构参数优化123
721正交试验与分析123
722基于正交试验的灰色关联法128
73氮化硅陶瓷微结构延性域微细铣削工艺131
731铣削刀具与试验方案131
732氮化硅陶瓷基体微细铣削133
733氮化硅陶瓷热影响区的微细铣削可行性138
74大深宽比氮化硅陶瓷微结构水射流辅助激光与微铣制备140
741加工质量分析140
742加工效率与刀具磨损分析142
75本章小结143
参考文献144
前言/序言
深窄微槽结构以其“毫米级槽宽、亚毫米级槽深”的极端几何特征,已成为航空航天、太赫兹真空电子器件、生物医疗微反应器等领域核心功能部件的共性基础结构。然而,随着深宽比不断提高、槽宽不断缩小,传统加工技术在表面完整性、尺寸精度及一致性等方面暴露出显著局限:一方面,激光、电火花等特种加工手段虽可实现高深宽比去除,但重铸层、热影响区及微裂纹等缺陷难以避免;另一方面,微细铣削虽具备高精度、低损伤优势,却受限于刀具刚度不足、磨损剧烈及工艺窗口狭窄。如何兼顾“高效率、高精度、高一致性”成为制约深宽比>2、槽宽≤4mm无氧铜及陶瓷深窄微槽结构规模化制造的瓶颈。
本书以“高质量、高精度、高一致性”为终极目标,围绕“大长径比PCD微细铣刀设计—激光磨削组合制备—微细铣削工艺优化”技术路线,系统开展了深窄微槽先进微细加工技术。全书共分3篇7章,主要内容与创新如下:
1)刀具层面:提出了“非对称六边形单刃”大长径比PCD微细铣刀新构型,建立了基于阶梯悬臂梁有限元耦合的刚度模型,揭示了长径比、铣削参数对应力应变及临界失效载荷的影响规律;创新了“激光初成形与精密磨削”交替模式制备工艺,实现了刃径为04mm、长径比达325、刃口圆弧半径为25μm高锋利刀具的稳定制备,为微细铣削提供了关键使能工具。
2)机理层面:首次将最小切削厚度效应引入深窄微槽加工,构建了切屑形成、侧壁/槽底表面生成及微毛刺形成的理论模型;阐明了fz/rn、ap等参数对表面粗糙度、非匀致性及毛刺尺度的映射规律,提出了“延性域去除”工艺窗口,实现了无氧铜微槽Sa<60nm、顶端毛刺<6μm的高质量加工。
3)工艺层面:针对多周期(11周期)无氧铜深窄微槽,制定了“设计—制备—加工—质量”整体方案,完成了深宽比为225、槽宽为04mm的完整加工验证;进一步提出了“水射流激光增强微细铣削”新工艺,在氮化硅陶瓷上实现深宽比达33、Sa<05μm的微槽制备,材料去除率提高了189%,刀具寿命延长2倍以上。
4)方法层面:建立了微细铣刀磨损表征与寿命预测模型,揭示了磨损对微铣削力、加工精度及毛刺演化的影响机制,为深窄微槽长周期稳定加工提供了理论依据。
本书由江苏理工学院韩锦锦著。在资料整理、数据复核、图表绘制与文稿编排过程中,江苏理工学院的丁凯、童林鹏、黄天浩、张鑫威、宋可欣、苏海、仇庆青、王登龙等同仁承担了繁重而细致的辅助工作,他们严谨认真的态度为本书的顺利完稿提供了有力保障。此外,衷心感谢南京航空航天大学郝秀清教授、李亮教授和何宁教授在学术思路、试验方案与关键技术难题上的悉心指导与无私支持。三位专家的宝贵建议使本研究得以不断深入,并显著提升了成果的学术价值与工程应用前景。
限于作者水平,书中疏漏与不足之处,恳请同行专家和广大读者批评指正。
谨以此书,献给所有在微细制造领域默默耕耘的科研工作者。
韩锦锦